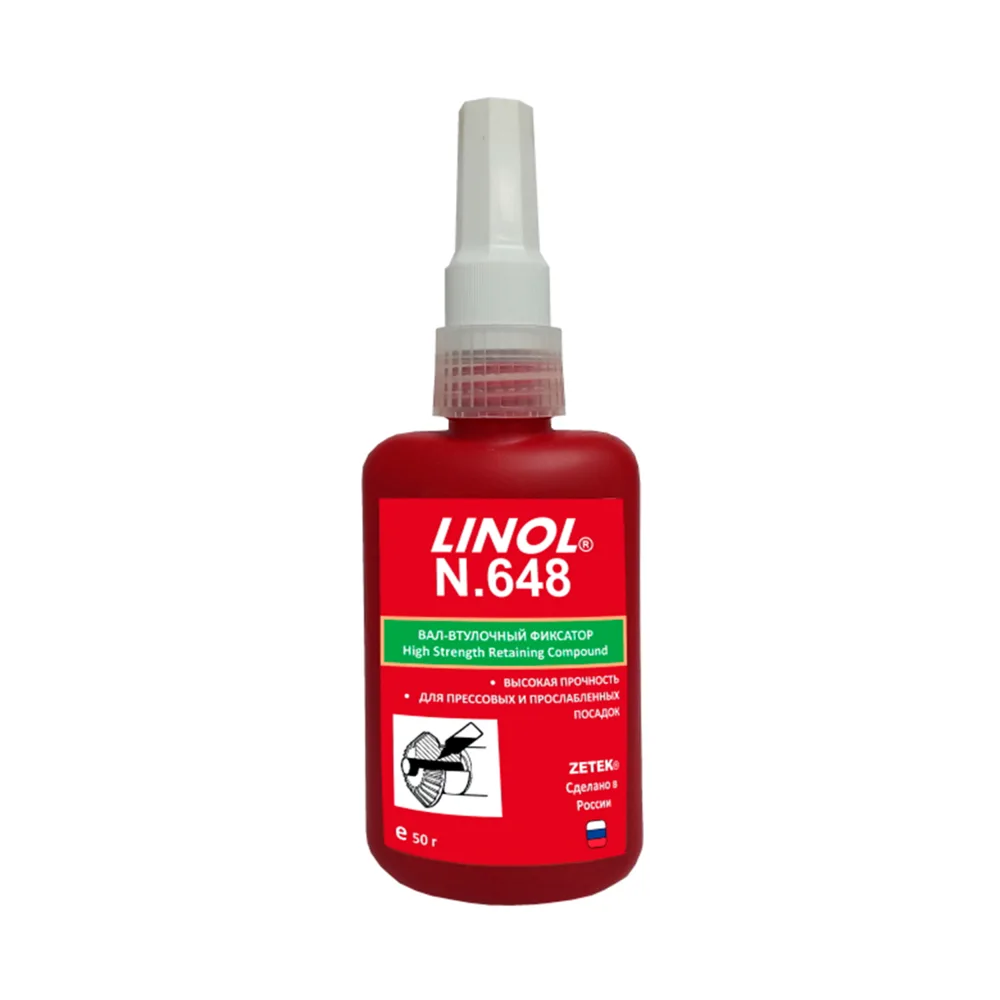
Вал-втулочный фиксатор для высокопрочной посадки с натягом LINOL N.648 50G
Артикул: 25-00466
В наличии у поставщика
Наличие и срок поставки уточняйте по почте
Уточнить условия поставки ↗zakaz@chpu.byОписание
Linol N.648 – Вал-втулочный фиксатор для высокопрочной посадки с натягом. Однокомпонентный анаэробный фиксатор цилиндрических соединений LINOL 648 обеспечивает максимально высокую стойкость к динамическим, осевым и радиальным нагрузкам даже на пассивных металлах и слегка замасленных поверхностях в зазорах до 0,15 мм. Низкая вязкость продукта позволяет ему легко проникать в сопряжения деталей с очень малыми зазорами, что очень важно при прессовой посадке. Предотвращает послабление узла, электрохимическую и фреттинг-коррозию в соединении. Состав имеет повышенную термостойкость, устойчив к воздействию рабочих жидкостей, включая нефтепродукты, масла, гидравлические и охлаждающие жидкости. Применим на любых металлах и поверхностях, даже таких как нержавеющая сталь, алюминий, оцинкованные и пассивированные детали без дополнительной активаторной обработки. Для облегчения демонтажа узел можно локально прогреть до + 250 - 300°С и немедленно разобрать в горячем состоянии. Область применения: Промышленное и транспортное производство, машиностроение для фиксации и усиления посадки втулок, подшипников, сальников, зубчатых колёс и шкивов, соединения ротора с валом электродвигателя, сервисное обслуживание и ремонт. Способ применения. 1. Очистка деталей Обезжирьте сопрягаемые поверхности очистителем LINOL F.7063. Детали должны быть чистыми и сухими без остатков грязи, солей, ржавчины, смазок, старых герметиков и клеёв. Наличие на поверхности даже незначительных масляных загрязнений может снизить прочность соединения на 10-20% 2. Активация Для ускорения процесса полимеризации клея при низких температурах, увеличенных зазорах или на легированных и нержавеющих сплавах распылите активатор LINOL F.7649 на одну из сопрягаемых поверхностей и подождите пока он высохнет. 3. Нанесение Для соединения «прессовая посадка с натягом»: тщательно нанесите клей на обе сопрягаемые поверхности и соберите узел с необходимым усилием запрессовки. В данном случае время на отверждение клея не требуется. Для соединения «посадка с зазором»: примите меры к центровке сопрягаемых деталей, далее нанесите клей вокруг заходной части вала и во втулку. Соберите узел, распределив фиксатор в сопряжении вращением вала относительно втулки. Излишки клея сотрите. 4. Демонтаж Склеенный узел затруднительно разобрать стандартным ручным инструментом. Для облегчения работ может потребоваться локальный прогрев деталей до +250℃ и последующий их демонтаж в нагретом состоянии. Для удаления старого полимеризованного состава воспользуйтесь металлической щеткой или очистителем LINOL F 7200.
Характеристики
| Бренд | LINOL |
|---|---|
| Вид товаров | Фиксация цилиндрических соединений |
| Прочность | Высокая |
| Внешний вид, Цвет | Зелёная жидкость |
| Диапазон рабочих температур, | от –90 до +180 |
| Ручная прочность (сталь) | 5–10 мин (0.05мм) |
| Макс. зазор, мм | 0.15 |
| Функциональная прочность чер | 1.5–2 ч (0.05мм) |
| Прочность на сдвиг по ISO 10 | 23–30 |